Test ultrasónico NDT: Cómo se encuentran las fallas ocultas de la placa
La prueba ultrasónica le permite ver el interior del acero sin cortarlo. sin daño. sin seccionar. sin adivinar.
Es el método de evaluación de crecimiento más rápido en la industria, comandandoMás del 34% del mercado de NDTEse tipo de adopción no ocurre porque es de moda, ocurre porque funciona.
Por qué la calidad de la placa de acero interna requiere más que una comprobación visual
La inspección visual, las pruebas de partículas magnéticas y las pruebas de penetración de colorantes tienen su lugar.
Pero se detienen en la superficie.
Ese es el problema. Una placa puede pasar ambas pruebas y todavía tiene laminados internos, que son defectos que se ejecutan paralelos a la superficie laminada y pueden permanecer ocultos debajo de ella. En algunas aplicaciones, esas laminados nunca pueden causar problemas. Pero en componentes pesados? Cuando el calor y la tensión golpean una zona laminada, la placa puede delaminarse.
Para los trabajos estructurales no críticos, el método de inspección requerido depende de la especificación y condiciones de servicio aplicables. Para los vasos de presión, equipos pesados o componentes relacionados con la seguridad, la prueba ultrasónica puede ser requerida por el código, especificación o comprador aplicable.
¿Qué es la prueba ultrasónica en la inspección de placas de acero?
Las ondas de sonido viajan a través del acero a una velocidad conocida. Cuando esas ondas golpean algo diferente, como una grieta, un trozo de escoria, o un vacío, se vuelven.
El transductor captura esos ecos de regreso. El instrumento mide cuánto tiempo tomó el viaje de vuelta y cuán fuerte fue la señal de regreso. Esto le dice al inspector si algo está allí, cuán profundo está en el plato, y aproximadamente cuán grande podría ser.
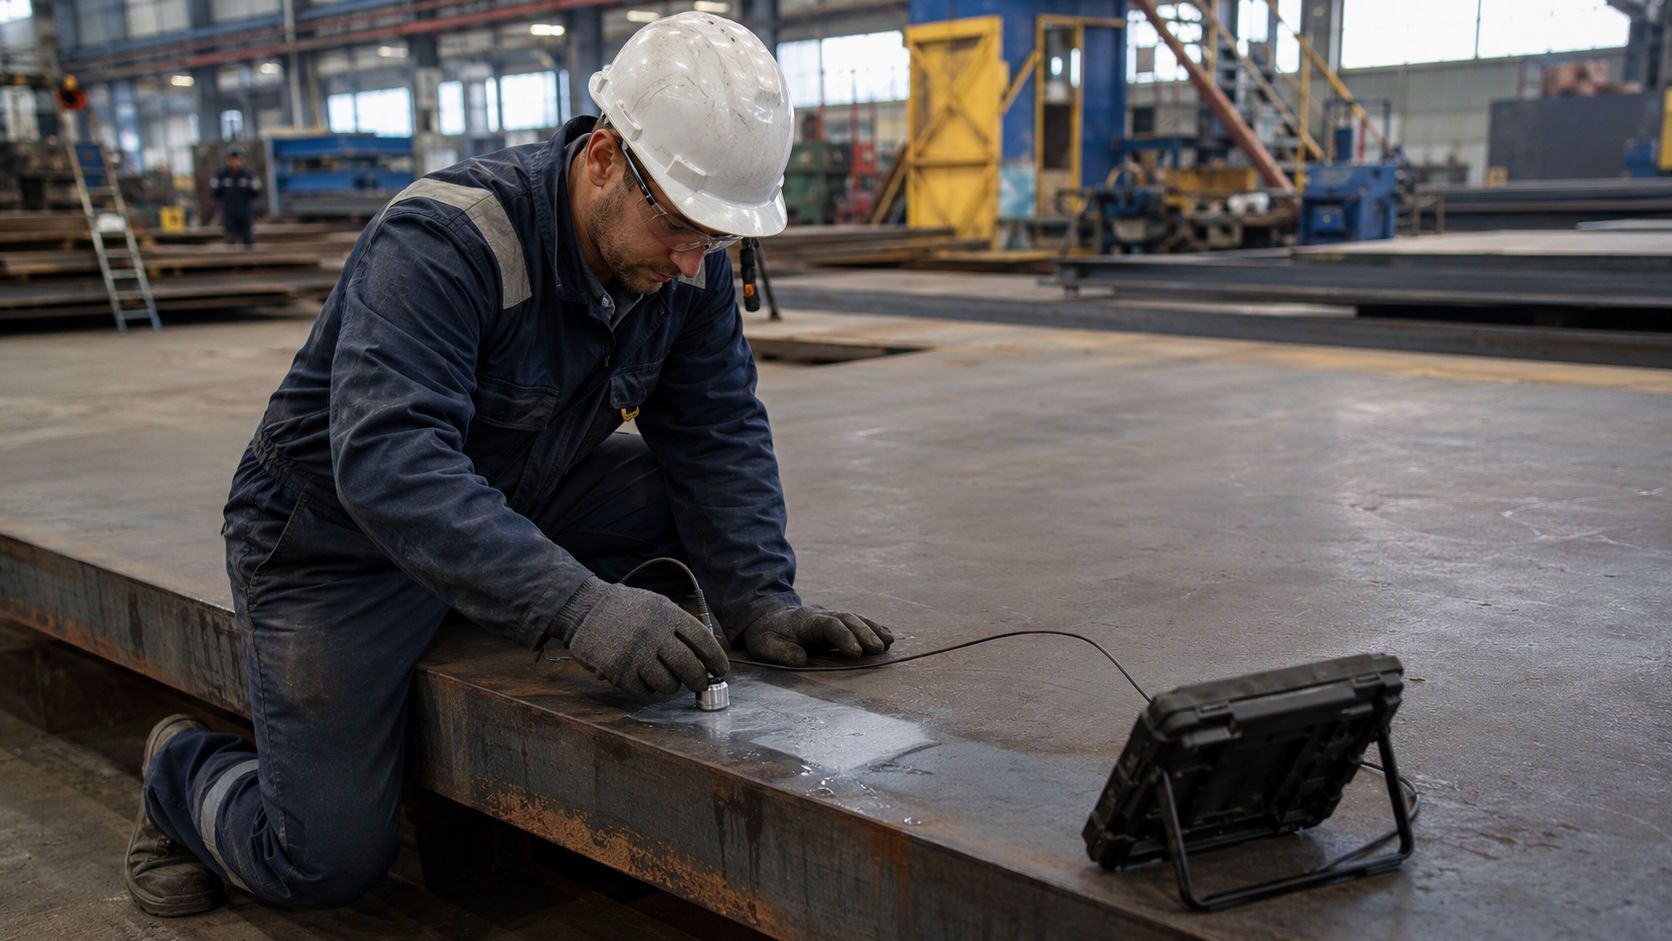
Todo sucede sin cortar, perforar o alterar la placa. No hay cupones para quitar. No hay material perdido. Un único transductor presionado contra una cara de la placa envía sonido, lee los ecos y da datos al operador en tiempo real. Esto permite que UT se incorpore a la producción o reciba inspección con interrupción limitada. Puede inspeccionar una placa en el puerto de recepción, en el almacén o en el piso de la tienda antes de comprometerse afabricación.
¿Cómo funciona la prueba de ultrasonido?
El proceso de inspección implica algunos pasos básicos que ocurren en cada trabajo de UT.
- Paso 1: Preparación de la superficie
El transductor tiene que sentarse plano contra el acero. Escala suave, hierba pesada y pintura espesa se interponen en el camino. Dispersan el sonido antes de que llegue a la placa.Los inspectores molían o cepillan un pequeño área para quitar el crudo y exponer el metal limpio.
- Paso 2: Construcción
Usted necesita algo para llenar ese espacio entre la sonda y el acero. Se puede utilizar aceite, grasa, agua o un gel de acoplamiento comercial, dependiendo del procedimiento y las condiciones de inspección. La película de acoplamiento comprime las irregularidades de la superficie microscópica y permite que la energía del sonido pase del transductor a la placa.
- Paso 3: Pulse y reciba
El transductor tiene un cristal en su interior. golpearlo con voltaje, y vibra a una frecuencia específica. El mismo transductor se interrumpe para recibir el modo, recoge los ecos de regreso y los convierte de nuevo en señales eléctricas que el instrumento puede mostrar.
- Paso 4: Calibración
El inspector calibra el equipo utilizando el estándar de referencia requerido por el procedimiento o especificación aplicable. Esto establece la relación entre la amplitud de la señal y el tamaño del reflector.
- Paso 5: Exhibición
Las señales aparecen en una pantalla como un A-scan. Una punta vertical representa la reflexión. El eje horizontal representa el tiempo, que se traduce en profundidad. El inspector lee la distancia desde el pulso inicial al eco y calcula dónde se asienta el reflector en el grosor de la placa.
Métodos de prueba ultrasónicos utilizados para la placa de acero
Pruebas convencionales de pulso-eco
El eco de pulso es el estándar para la inspección de placas de acero. Un transductor maneja tanto la transmisión como la recepción. El eco de pulso de rayo recto envía sonido perpendicularmente a la superficie de la placa. Las laminaciones e inclusiones orientadas paralelamente a la superficie rodada reflejan el sonido directamente hacia el transductor. Esta configuración captura los tipos de discontinuidades más comunes en las placas de acero.
Este método es ideal cuando se inspecciona la soldadura o cuando se necesita detectar defectos orientados a un ángulo hacia la superficie de la placa. Sin embargo, requiere más habilidad del operador porque la geometría del camino del sonido cambia con el ángulo de la soldadura y el grosor del material.
Pruebas de transmisión
Algunas inspecciones utilizan dos transductores en lados opuestos de la placa. Si el sonido lo hace pasar limpio, el transductor receptor recoge la señal completa. Si una discontinuidad bloquea parte o todo el rayo, la señal recibida cae.
Array de fases y TOFD
El ensayo ultrasónico de array de fase utiliza varios elementos de transductor en una sola sonda. El instrumento controla electrónicamente la secuencia de disparo, dirigiendo y enfocando el rayo sin mover físicamente la sonda. El resultado es una imagen transversal de la zona de inspección. Puedes ver la forma y la orientación de una discontinuidad, no sólo su profundidad.
La difracción de tiempo de vuelo utiliza un par de transductores separados a una distancia conocida. Uno envía, el otro recibe. Cuando una onda golpea la punta de una grieta, se difracta. Aquellas señales difractadas se pueden utilizar para estimar la altura de la grieta con alta precisión cuando la técnica se aplica correctamente.
¿Qué puede revelar la prueba de ultrasonido?
Discontinuidades internos
Las inclusiones aparecen como reflectores discretos, a menudo agrupados en bandas. La porosidad aparece como una serie de pequeños ecos dispersos a través de la espesura. También se pueden detectar grietas subterráneas, aunque son menos comunes enPlato de rollomás que en el tratamiento de calor o pesadoFormadoEl material.
Pérdida de grosor
El ensayo ultrasónico de NDT es el método de paso para la medición de espesor. No necesita acceder a ambos lados. Simplemente coloque la sonda en la cara accesible, el sonido salta de la pared trasera y lee el espesor. Esto hace que UT sea la herramienta principal para evaluar el daño de corrosión y erosión en servicio. Para los compradores de placas de acero que inspeccionan el material usado o en servicio, los datos de espesor le dicen cuánto material se ha perdido y si la placa todavía cumple con los requisitos mínimos.
Discontinuidades de Weld
La porosidad se manifiesta como múltiples pequeñas reflexiones. Las inclusiones de chispa aparecen como reflectores alargados con formas irregulares. La falta de fusión da un reflejo limpio y agudo de la interfaz no fundida. La penetración incompleta crea un fuerte eco de la zona de la raíz. Las grietas se presentan como señales agudas de alta amplitud.
Cómo se interpretan los resultados
Una indicación no es necesariamente un defecto. Esta distinción es importante. La pantalla muestra un reflejo, que es clasificado como una indicación. El derecho de rechazo depende de su amplitud, ubicación y los criterios de aceptación aplicables especificados por la norma, especificación o comprador.
Amplitud le dice algo sobre el tamaño. Un eco fuerte de un solo punto suele significar un reflector más grande. Pero la orientación importa. Una pequeña grieta orientada perpendicularmente al rayo puede producir un eco más fuerte que una gran laminado orientado paralelo a ella. El inspector considera tanto la amplitud como la forma de la señal reflejada.
La profundidad proviene de la base de tiempo. El instrumento mide el tiempo desde el pulso hasta el eco y calcula la distancia. Esto le dice exactamente dónde en la espesura de la placa se encuentra la discontinuidad: cerca de la superficie, de la espesura media, o cerca de la pared posterior.
El tamaño estimado proviene de la anchura del haz y los patrones de escaneo. El inspector mueve la sonda a través de la zona, notando dónde aparece y desaparece la señal. La distancia entre estos puntos da una indicación de la dimensión del defecto en la dirección de escaneo. En PAUT y TOFD, el dimensionamiento es más preciso porque la instrumentación proporciona datos de imagen en lugar de sólo un rastro de escaneo.
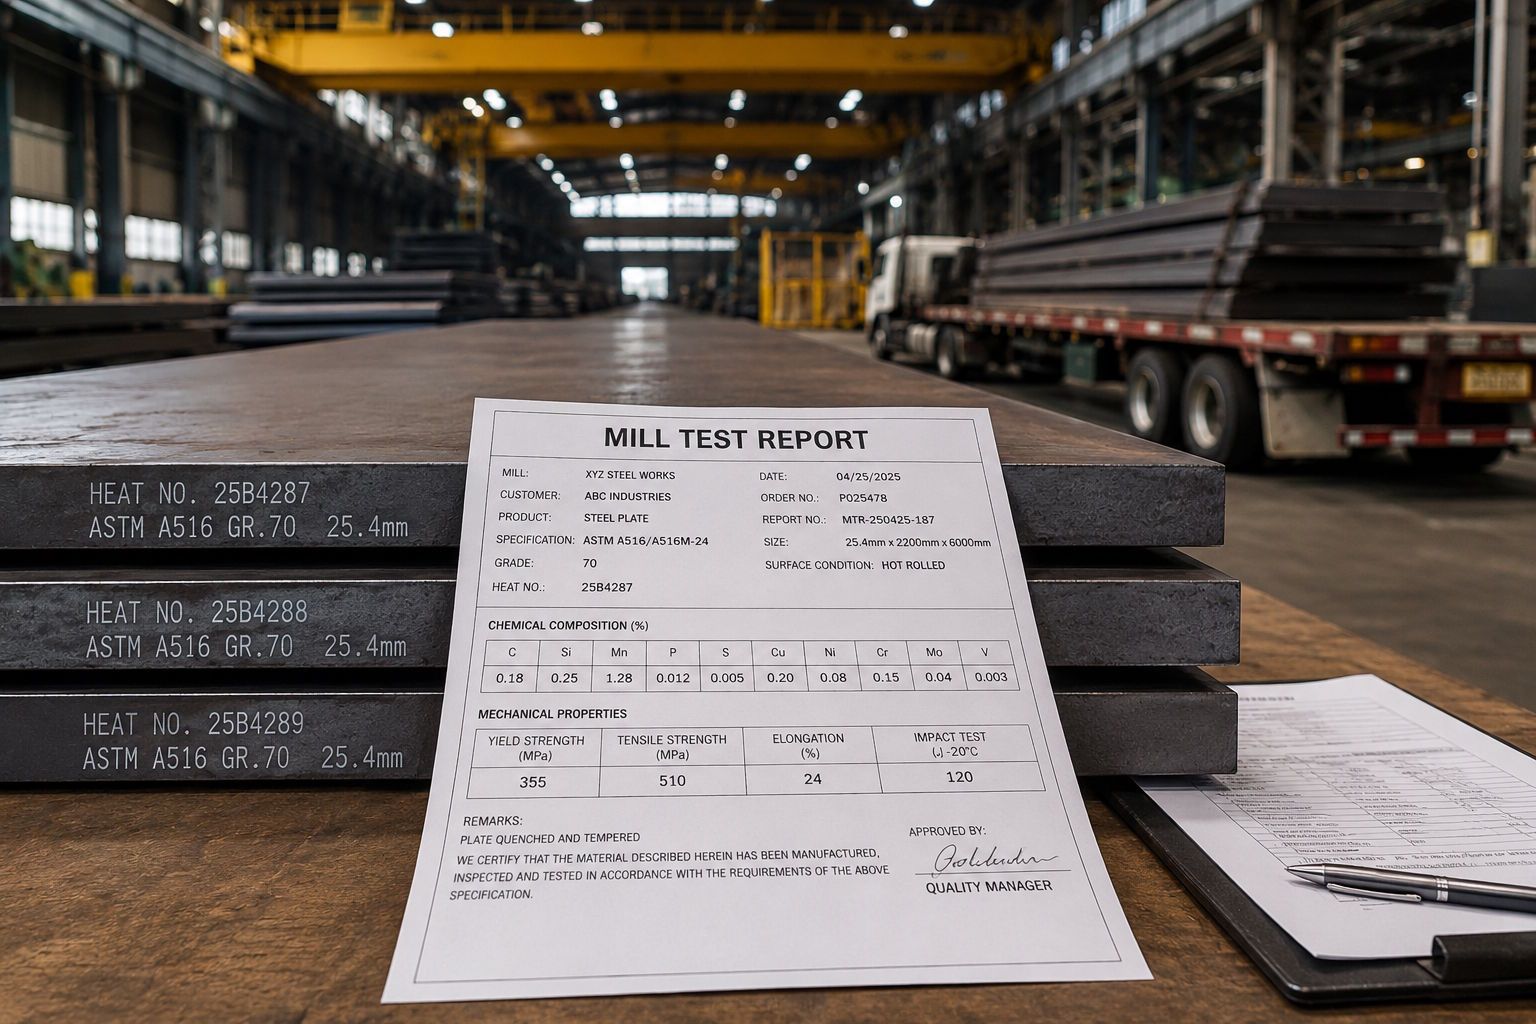
Los criterios de aceptación provienen de las normas. ASTM A578/A578M y EN 10160 se dirigen al examen ultrasónico de placas de acero. ASTM A388/A388M y la serie EN 10228 se aplican a las forjadas de acero en lugar de las placas laminadas. Estas normas definen los umbrales de amplitud y los tamaños de fallo máximo aceptable para diferentes niveles de calidad. El comprador especifica qué estándar se aplica. El inspector rechaza las indicaciones que exceden esos límites.
Ventajas y limitaciones de las pruebas ultrasónicas
ventajas
- La inspección interna.UT captura cosas que los métodos de superficie no pueden ver.
- acceso unilateral.La mayoría de los trabajos de UT se realizan desde una sola cara. No es necesario girar la placa o acceder a la parte trasera.
- La velocidad .Digital UT da lecturas en segundos. Puede escanear áreas grandes rápidamente.
- Ubicación de profundidad.Saber dónde se encuentra un defecto en el espesor le ayuda a determinar si es una preocupación.
- La sensibilidad .UT puede detectar ciertas discontinuidades planas que pueden ser difíciles de identificar radiográficamente, dependiendo de su orientación.
Limitaciones
- Condiciones de superficie.Las placas gruesas, pintadas o escaladas deben limpiarse antes de la inspección.
- El Couplage.Estás poniendo líquido en el acero. En algunos entornos, esto es un problema.
- El material delgado.El material delgado puede ser más difícil de inspeccionar porque el pulso inicial y el eco de la pared trasera pueden sobreponerse, aunque el límite práctico depende del equipo, la sonda, la frecuencia y el procedimiento.
- de granos de trigo.El hierro y algunosGrados inestablesLos pequeños defectos se pierden en el ruido del grano.
- La orientación .Un defecto paralelo al rayo de sonido puede no reflejar nada.
- La calibración.Sin los bloques de referencia correctos, estás adivinando.
Cuando los compradores de placas de acero deben especificar UT
No todas las placas requieren inspección ultrasónica.Muchas aplicaciones funcionan bien con la certificación de molino estándar.Pero ciertas condiciones hacen que UT sea obligatorio.
Los proyectos de vasos de presión pueden requerir UT cuando lo especifique la normativa de construcción aplicable de ASME, la especificación del material, el comprador o el ingeniero.
Las placas que reciben una soldadura significativa necesitan material limpio.Laminaciones cerca de la zona de fusión pueden causar grietas.
Todo lo que soporte la presión, soporte las cargas pesadas o presente un riesgo de seguridad merece inspección.
Algunos compradores incluyen UT como una especificación estándar y lo requieren en cada pedido.
Cuando especifique UT, defina claramente los términos. Especifique el estándar. Especifique la cobertura requerida, como la cobertura completa de la placa, las zonas de borde o las ubicaciones de punto. Define el nivel de aceptación. Requiere un informe escrito. El molino probará hasta el mínimo que especifique.
Conclusión: El papel de la UT en el control de calidad de la placa de acero
La prueba ultrasónica puede revelar lo que se esconde dentro del acero: laminados, inclusiones, vacíos y grietas.Pero los resultados son tan buenos como el método, los criterios de aceptación y la competencia del operador cualificado que realiza la inspección.
Especifique el estándar por delante, asegúrese de que la superficie esté limpia, y use a alguien que realmente sabe cómo leer la pantalla. Obtenga esas piezas correctamente, y UT le da una verdadera confianza en el material.
FAQ
Sobre el autor
Chad Odom, based in Mobile, AL, US, is currently a General Manager at Premium Plate, a TF Warren Company. Chad Odom brings experience from previous roles at Total Plate Processing, a TF Warren Company and O'Neal Steel. Chad Odom holds a 2001 - 2002 University of South Alabama. With a robust skill set that includes Aluminum, Contract Negotiation, Continuous Improvement, Inventory Management, Manufacturing and more.
Ver todas las publicacionesArtículos Recientes
Premium Plate planea $ 20M Mobile County Facility
¿Qué es la placa de acero marino y cómo se utiliza en la reparación de buques y barcas?
Mantenimiento de equipos de minería: Cómo la placa de acero reduce el tiempo de inactividad
Plata de acero vs. hoja: diferencias clave, espesor y aplicaciones explicadas